|
建设一条5–10MW手工光伏组件生产线,设备采购不能只看价格和清单是否齐全。厂房条件、组件工艺、人员配置以及检测能力都会影响后续投产进度。前期规划越细,越容易减少设备重复采购、工序衔接不畅和安装返工等问题。
采购前先明确生产需求
手工生产线通常适合小规模组件制造、研发试制、教学实训或特定规格组件生产。确定设备方案前,需要明确计划生产的组件类型、尺寸、电池片规格、目标产量以及产品用途。若项目涉及双玻组件、不同封装结构或特殊尺寸产品,还应提前确认设备的工艺适配能力。
厂房条件也需要同步核实,包括设备摆放区域、供电容量、压缩空气、排风、消防通道和物料周转空间。部分设备占地不大,但仍需要预留上下料、操作和维修空间。
按工艺流程编制设备清单
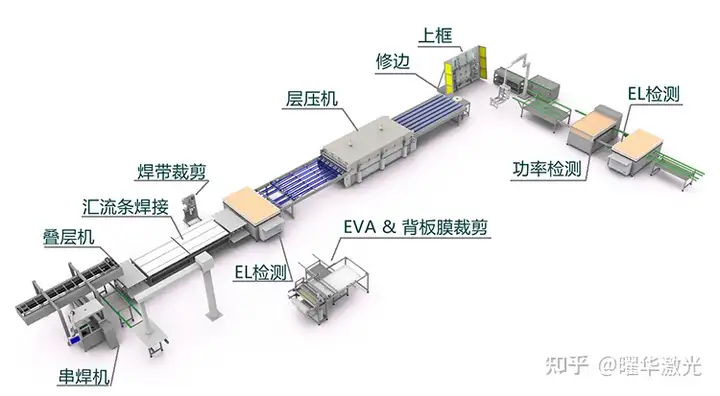
采购清单应围绕组件生产流程展开。电池片焊接、玻璃清洁、铺设叠层、汇流条焊接、层压、装框、接线盒安装及固化等环节,需要根据项目工艺配置相应设备和工装。
手工线可重点评估电池串焊接设备、铺设工作台、层压机、装框及打胶工具、接线盒安装工具等。检测环节同样不能遗漏,EL检测设备用于识别隐裂、断栅和电池片连接异常等缺陷,IV测试仪用于评估组件的电性能。必要时还应配置绝缘耐压等安全测试设备,具体以产品要求和适用标准为准。
采购时应核对设备的适用组件尺寸、工艺兼容性、操作方式、耗材供应和售后服务。对于5–10MW规模的项目,自动化程度并非越高越好,关键在于设备效率能否与人工工位匹配,避免某个环节积压半成品。
安装计划要考虑工序衔接
设备到厂前,应完成基础条件确认、电源及气源准备、物流通道检查和安装位置标记。大型层压设备通常需要优先安排就位,再依据物料流向布置前后工位,尽量减少组件搬运距离及交叉作业。
安装完成后,不能只检查设备能否启动。还要逐项验证温度控制、焊接效果、层压工艺、机械动作及检测结果,并使用试制组件贯通各工序。试生产阶段应记录节拍、返修原因和检测异常,发现工位不平衡时及时调整人员或设备布局。
预留调试与验收时间
采购计划应包含供货周期、到货验收、安装调试、操作培训、试生产和整改时间。对于关键设备,还应事先约定验收方法、技术资料、备件清单及售后响应要求。
一条实用的手工组件生产线,不只是设备能够正常运转,还要让各工序配合顺畅、质量检测有据可依。将生产需求、设备清单、厂房条件和试生产验收统一规划,才能让5–10MW项目更稳妥地进入投产阶段。 标签:5-10MW光伏组件手工线 手工太阳能组件生产线
|


 微信号:19107131772