|
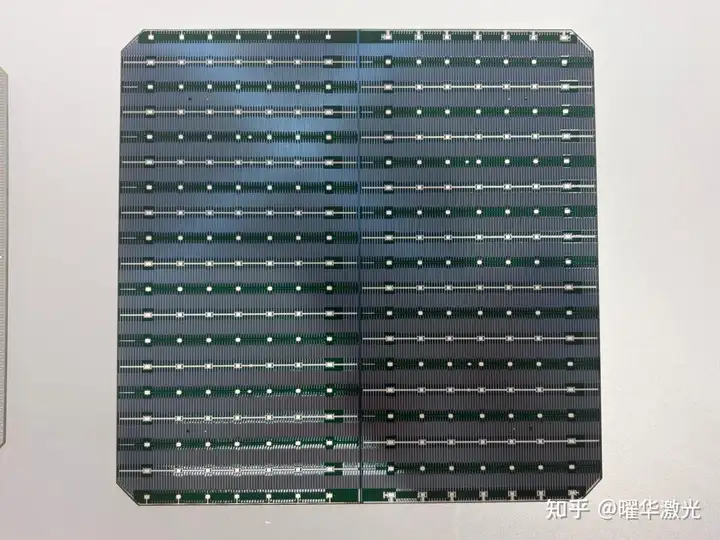
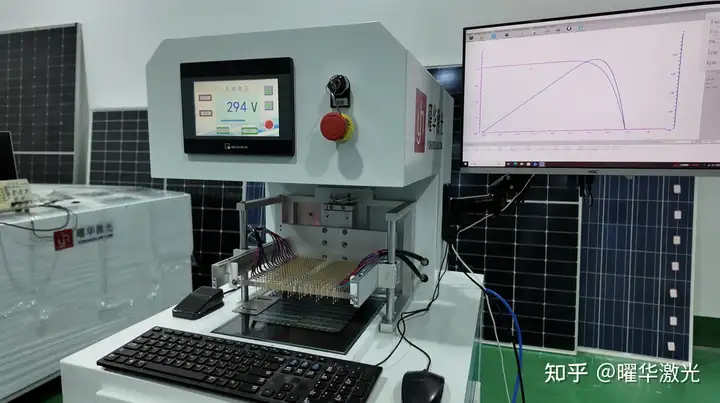
BC电池片采用背接触结构,正面不设置常规栅线,正负电极集中布置在电池片背面。这种设计有利于减少正面金属遮挡,但也对电性能测试提出了不同要求。特别是在研发实验室和电池片生产环节,如何让测试工装与背面电极可靠接触,直接影响IV测试的稳定性和数据重复性。
背面电极布局,是工装设计的关键
常规电池片的正面、背面通常分别承担不同极性的电流收集任务,测试工装可以根据相应的电极结构设置接触点。BC电池片则不同,正负极电极往往以交错方式分布在背面。如果仍采用普通电池片的接触方式,可能出现接触位置不匹配、局部接触不良,甚至正负极误接触等问题。
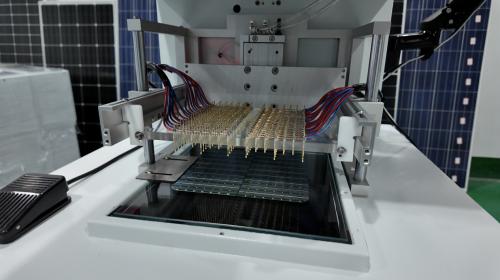
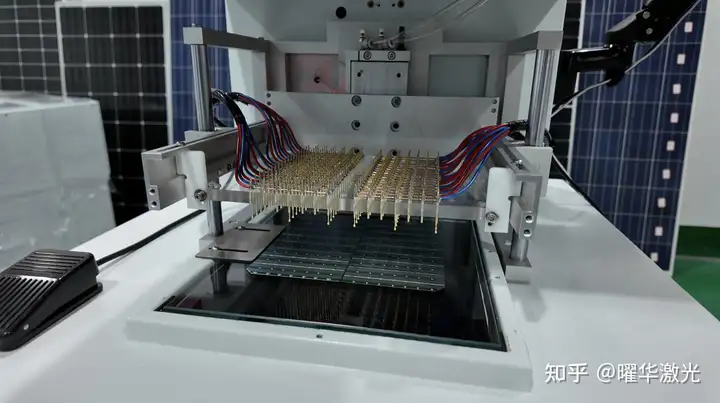
工装设计需要结合具体电池片的电极排布,明确正负极接触区域及其电气隔离要求。探针、导电接触块或其他接触组件应与电极位置相对应,避免落在绝缘区域,也要防止相邻不同极性的电极发生短接。
接触稳定性不能只看能否导通
IV测试需要测量电池片在不同工作条件下的电流和电压表现,接触状态不稳定,测试曲线就可能出现偏差。例如,接触电阻偏大可能影响电流传输,使测试结果无法真实反映电池片的电性能;接触压力不均,则可能造成不同位置导通状态不一致,影响重复测试的可比性。
因此,工装既要保证可靠导电,也要控制接触压力和受力分布。BC电池片较薄,边缘及局部区域需要得到适当支撑,避免因探针下压或装夹不当造成隐裂、崩边等损伤。对于研发测试和抽检工序,还应考虑电池片装卸是否方便,以及重复定位后能否保持相近的接触状态。
工装需要与IV测试设备协同设计
BC电池片IV测试并非单独更换一套探针就能解决。工装需要与IV测试仪、光源系统及电气连接方式相互配合。光源应满足相应测试要求,电气连接则要确保电流通路清晰、正负极隔离可靠,并减少接触和线路因素对测量结果的干扰。
实际选型时,还需确认工装是否适配待测电池片的尺寸、背面电极形式及测试流程。针对不同结构的BC电池片,接触组件的排列方式未必能够通用,必要时应依据样片开展接触验证和重复性测试,再确定工装方案。
对于需要兼顾研发验证与批量检测的应用,具备可调整接触布局、稳定装夹及数据记录能力的专用IV测试设备,更便于后续工艺分析和质量控制。工装真正需要解决的,不只是让电池片接通电路,而是在不损伤样品的前提下,让每次测试都尽可能反映电池片本身的电性能。
标签:BC太阳能电池iv测试仪 光伏检测设备
|


 微信号:19107131772