|
对于年产能50–150MW的光伏组件项目,设备配置通常需要兼顾投资成本、生产效率和后续扩产需求。若直接采用全自动生产线,前期设备投入和厂房配套压力可能较大;如果大量依赖人工操作,又容易受到人员熟练度、工艺一致性和生产节拍的影响。半自动生产线的配置思路,是将设备优先投入到劳动强度大、工艺重复性高或容易形成产能瓶颈的工序,其他环节保留适当人工操作。
电池串焊是值得优先考虑的工序。人工焊接对操作人员的熟练程度要求较高,焊带定位、焊接温度和焊接压力等因素都会影响电池片连接质量。配置自动串焊机后,设备可以按照设定工艺完成电池片上料、焊带铺设和焊接,减少人工焊接带来的差异。对于50–150MW项目,串焊设备的数量和效率需要结合电池片规格、组件版型、班次安排及目标产量核算,避免前端产能过剩或后续工序等待电池串。
排版和叠层环节则适合采用人工操作与辅助设备相结合的方式。该工序涉及玻璃、封装材料、电池串和背板或第二块玻璃的定位,操作细节较多。可以配置玻璃上料、清洗设备,以及EVA或POE裁切设备,减少搬运和材料准备时间;电池串排布、汇流条连接等环节则根据人员配置和工艺要求选择人工工装或半自动焊接设备。对于双玻组件,还要考虑玻璃搬运、定位和防碰撞要求,不能只按照常规单玻组件的配置方式选型。
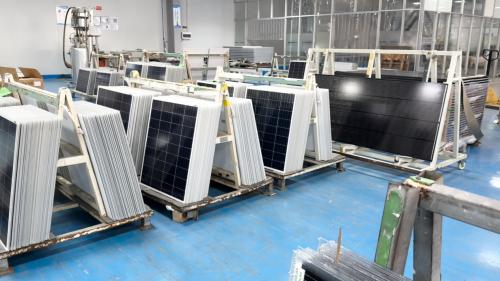
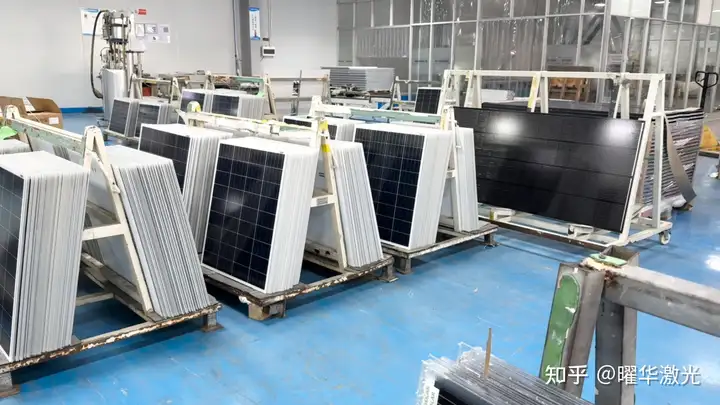
层压工序对组件质量和生产节拍都有较大影响。层压机承担封装材料加热、抽真空和固化等关键工艺,设备运行稳定性会直接关系到组件内部气泡、脱层等质量问题。即使采用半自动生产线,层压设备也不宜过度简化,应根据组件尺寸、工艺路线和预期产量配置合适的层压机,并合理安排进出料及缓存区域。若层压机处理能力不足,前端排版和串焊效率再高,也可能出现组件积压。
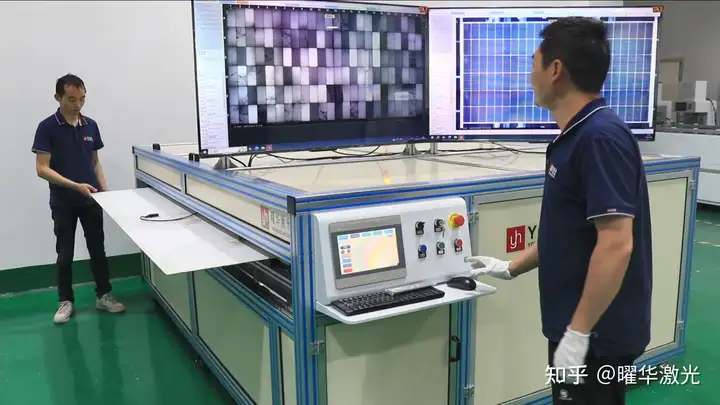
检测工位同样适合优先配置专用设备。层压前EL检测能够识别电池片隐裂、断栅及焊接异常等问题,避免缺陷组件进入后续工序;层压后的EL检测用于检查封装过程中是否出现新的隐裂或电池片损伤。成品端还需要配置IV测试仪,测量组件的电性能参数,并结合EL图像判断组件质量。对于有分档需求的项目,可以进一步考虑EL、IV检测与分选设备的衔接,减少人工记录和搬运。
装框、接线盒焊接与灌胶等工序,可以结合实际产量逐步配置半自动设备。例如,装框环节配置打胶、压框辅助设备,有助于提高边框安装的一致性;接线盒焊接和灌胶设备则能够减少重复性人工操作。不过,这些工序是否需要优先自动化,还要看产品结构、接线盒工艺和人员成本,不能脱离实际生产节拍单独判断。
设备配置还应关注工序之间的衔接。玻璃清洗、串焊、排版、层压、装框、检测和包装等环节需要形成连续的物流路径,必要时设置缓存台、输送线和周转工装。若只采购单台效率较高的设备,却没有考虑上下料方式、设备间距及人员操作空间,实际产能未必能够达到预期。
50–150MW半自动组件生产线并不要求所有工序采用相同的自动化程度。对于新建项目,可以优先保障串焊、层压和EL、IV检测等关键环节,再根据人工成本及订单变化完善排版、装框和接线盒工位。对于已有工厂的改造项目,则应先梳理现有设备的节拍和质量问题,明确哪些工序确实存在瓶颈。设备选型时还需核对组件尺寸、电池技术路线、产品结构和后续扩产计划,让生产线在满足当前需求的同时,保留一定的升级空间。
标签:50-150MW光伏组件生产线 半自动光伏组件生产线
|


 微信号:19107131772